

 انگلیسی
چه چیزی میکروویاهای لیزری دقیق را برای عملکرد مش اتمایزر پیزو تعیین کننده می کند؟
جایی که دقت میکرو سوراخ کیفیت مه را تعیین می کند
یک اتمایزر پیزوالکتریک انرژی الکتریکی را با ارتعاش یک شبکه فلزی نازک در فرکانس بالا به یک اسپری خوب تبدیل می کند. ویژگی مه تقریباً به طور کامل به هندسه سوراخ هایی بستگی دارد که مایع از آنها عبور می کند. هنگامی که مهندسان یک طرح مش جدید را بررسی می کنند، واقعاً می پرسند که هر ریز سوراخ با چه دقتی می تواند تشکیل شود، چقدر می تواند به طور مداوم تکرار شود و آیا محدودیت های خود را در هزاران قطعه حفظ می کند یا خیر. به همین دلیل است میکروویاهای لیزری دقیق به یک مسیر متداول برای تولید کنندگان نبولایزرهای پزشکی، ابزارهای زیبایی، مرطوب کننده ها و پخش کننده های عطر تبدیل شده است.
دو صفحه مشبک می توانند زیر یک لامپ رومیزی یکسان به نظر برسند و همچنان نتایج بسیار متفاوتی تولید کنند. یکی ممکن است یک ابر متراکم از قطرات کوچک ایجاد کند، در حالی که دیگری قطرات بزرگتری تولید می کند که به سطح می چسبند و خروجی را کاهش می دهند. قطر سوراخ، عمق سوراخ، مخروطی و فاصله همگی بر نحوه عبور مایع از صفحه و نحوه جدا شدن هر قطره تأثیر میگذارند. انحرافات کوچک در هر یک از این مقادیر به صورت تراکم مه ناهموار، گرمایش ناسازگار در داخل دستگاه و شکایت کاربرانی که متوجه تغییر اسپری از یک واحد به واحد دیگر می شوند ظاهر می شود.
حفاری مکانیکی سنتی و حکاکی شیمیایی هر دو در این مقیاس مشکل دارند. متهها وقتی قطرشان به زیر چند ده میکرومتر میرسد به سرعت فرسوده میشوند و سوراخهایی که در حین حفاری ایجاد میشوند میتوانند مسیر جریان را مختل کنند. اچ کردن می تواند در سراسر یک صفحه یکنواخت باشد، اما کنترل محدودی بر روی مشخصات هر سوراخ جداگانه ارائه می دهد. پردازش لیزری از بسیاری از این دشواری جلوگیری می کند زیرا انرژی بدون تماس فیزیکی تحویل می شود، بنابراین فویل های نازک تحت نیروی برش خم نمی شوند و هر سوراخ می تواند در یک ترتیب برنامه ریزی شده ایجاد شود.
غذای کلیدی: کیفیت مه از هندسه سوراخ پیروی می کند و این هندسه باید در سطح میکرومتر کنترل شود تا سطح میلی متری معمول در ماشینکاری عمومی.
هندسه سوراخ چگونه رفتار قطرات را شکل می دهد
سوراخ های مستقیم در مقابل سوراخ های مخروطی
دو نوع پروفیل بر طراحی مش اتومایزر غالب است. سوراخ های مستقیم قطر ثابتی را از سمت مایع به سمت اسپری نگه می دارند. مدلسازی و بازرسی آنها ساده است و وقتی قطر آن را محکم نگه میدارند، اندازه قطرات قابل پیشبینی تولید میکنند. سوراخ های مخروطی به سمت قسمت اسپری پهن می شوند و مخروط کم عمقی را تشکیل می دهند. مخروطی با ورود مایع، مقاومت را کاهش میدهد و میتواند به رها شدن هر قطره به طور تمیز از خروجی کمک کند، که بسیاری از طراحان آن را برای غبار ریز مداوم ترجیح میدهند.
جدول زیر مبادلاتی را که معمولاً تیم های مهندسی هنگام انتخاب بین این دو پروفایل می سنجند، خلاصه می کند.
| ویژگی | سوراخ مستقیم | سوراخ مخروطی |
|---|---|---|
| استفاده معمولی | اسپری با حجم ثابت | مه ریز پیوسته |
| مقاومت جریان | بالاتر در ورودی | در ورودی پایین بیایید |
| بازرسی | بررسی قطر بر اساس گیج | بررسی نمایه و زاویه |
| ریسک اصلی | فرزهای لبه بر جریان تأثیر می گذارد | رانش زاویه مخروطی |
هیچ کدام از این پروفایل ها به طور جهانی بهتر نیستند. انتخاب مناسب به ویسکوزیته مایع، محدوده قطرات هدف و فرکانس محرک مبدل بستگی دارد. یک بررسی طراحی باید ابتدا آن سه ورودی را بیان کند، زیرا آنها تعیین می کنند که آیا می توان مشکل را تنها با قطر حل کرد یا به مشخصات کامل مشخصات با زاویه و تحمل نیاز دارد.
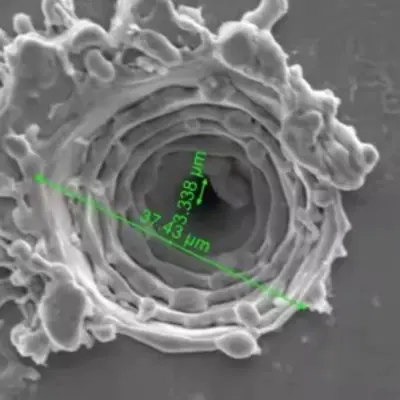
مسیر فرآیند از ورق فلز به مش تمام شده
یک مسیر فرآیند قابل اعتماد از مراحلی ساخته شده است که هر یک از مراحل بعدی محافظت می کند. پرش از یک مرحله یا تغییر دنباله میتواند نمایه سوراخ نهایی را تغییر دهد، حتی زمانی که تنظیمات لیزر روی کاغذ درست به نظر میرسند. یک مسیر معمولی برای یک صفحه مشبک با لیزر شامل مراحل زیر است.
- آماده سازی فویل: ورق فلزی را صاف و تمیز کنید، ضخامت را در محدوده مورد توافق بررسی کنید، و لبه های مرجع را برای تراز علامت گذاری کنید.
- تثبیت: فویل را روی یک صفحه صاف بچسبانید تا الگوی سوراخ با ویژگی های نصب قطعه تمام شده هماهنگ شود.
- تشکیل سوراخ لیزری: هر سوراخ را با پالس های کوتاه به ترتیب اسکن کنترل شده تشکیل دهید و اندازه نقطه و انرژی را برای هندسه هدف تنظیم کنید.
- تمیز کردن لبه: مواد بازسازی شده و ریز سوراخ ها را با پله ای که قطر سوراخ را تغییر نمی دهد حذف کنید.
- بازرسی نهایی و بسته بندی: صفحات نمونه برداری شده را اندازه گیری کنید، نتایج را ثبت کنید و از مش تمام شده در برابر خراش و آلودگی محافظت کنید.
سفارش اسکن مستحق توجه ویژه است. اگر لیزر بدون وقفه در سراسر صفحه در یک جهت حرکت کند، گرما در یک طرف جمع میشود و سوراخهای لبه دور میتوانند از هدف دور شوند. تغییر جهت اسکن و قرار دادن فواصل خنک کننده کوتاه، بار حرارتی را به طور یکنواخت پخش می کند، که باعث می شود قطر قطر در سراسر منطقه فعال باریک باقی بماند.
اهداف قابل اندازه گیری برای سوراخ ها، فاصله و صافی
مشخصات باید به گونه ای نوشته شود که تامین کننده بتواند آنها را در کف تولید اندازه گیری کند. عباراتی مانند دقت بالا چیزی برای مقایسه به تیم خرید نمی دهد. یک مشخصات عملی هر مشخصه، محدوده هدف و روش مورد استفاده برای تأیید آن را فهرست می کند.
| مشخصه | هدف معمولی | روش تایید |
|---|---|---|
| قطر سوراخ | 2 تا 30 میکرومتر | نمونه برداری گیج نوری |
| تحمل قطر | در محدوده 1 میکرومتر در مناطق بحرانی | اندازه گیری میکروسکوپ |
| تعداد سوراخ در هر قطعه | صدها تا چند هزار، همانطور که کشیده شده است | تجزیه و تحلیل تصویر |
| یکنواختی گام | یکنواخت در سراسر منطقه فعال | اندازه گیری مختصات |
| صافی صفحه | انحراف محدود در سراسر مش | بررسی مشخصات سطح |
| ارتفاع سوراخ لبه | فقط چند میکرومتر | بازرسی مقطع |
برنامه ریزی اندازه گیری به اندازه خود هدف اهمیت دارد. نمونه برداری باید مرکز و لبه های هر صفحه را بپوشاند، زیرا حرارت پردازش می تواند شیب های کوچکی را در سراسر سطح ایجاد کند. طرحی که فقط یک منطقه را بررسی میکند ممکن است قطعاتی را که بعداً در سرویسدهی خراب میشوند تأیید کند.
در یک خلبان ناشناس، سوراخهای اندازهگیری شده در مرکز صفحه به خوبی در محدوده تحمل باقی ماندند، در حالی که سوراخهای نزدیک لبه بیرونی حدود 2 میکرومتر جابجا شدند. با تغییر ترتیب اسکن و افزودن فواصل خنککننده، شکاف در دسته زیر بسته شد و اندازهگیریهای لبه با مرکز در محدوده توافق شده مطابقت داشت.
پارامترهای لیزری که کیفیت لبه را کنترل می کنند
کنترل عرض و انرژی پالس
پالسهای کوتاه انتشار گرما را به فلز اطراف محدود میکنند، که لایهای را که در اطراف هر سوراخ ایجاد میشود کاهش میدهد. پالسهای طولانیتر مواد را سریعتر حذف میکنند، اما میتوانند لبههای ضخیمتری بر جای بگذارند که مسیر جریان را باریک کرده و رفتار قطرات را تغییر میدهد. انرژی به ازای هر پالس باید بدون ایجاد باند متاثر از گرما گسترده تر از آنچه طراحی اجازه می دهد، مواد را پاک کند.
همپوشانی نقطه ای و استراتژی اسکن
همپوشانی بین پالس های متوالی تعیین می کند که دیواره هر سوراخ چقدر صاف است. همپوشانی بسیار کم، نمایه ای برآمدگی ایجاد می کند، در حالی که همپوشانی بیش از حد باعث هدر رفتن زمان و افزایش گرما می شود. بسیاری از تیمها از استراتژی کوتاه چند پاسی استفاده میکنند: یک پاس ناهموار سوراخ را تشکیل میدهد و یک پاس پایانی با انرژی کمتر دیوار را اصلاح میکند و مواد لبه باقیمانده را حذف میکند.
کمک به حذف گاز و زباله
گاز کمکی زباله های مذاب را در حین شکل گیری از سوراخ پاک می کند. جهت، فشار و تمیزی آن همگی روی نتیجه تأثیر می گذارند.
- جریان گاز باید زباله ها را از سمت خروجی دور کند تا ذرات دوباره داخل سوراخ ته نشین نشوند.
- فشار باید متعادل باشد، زیرا نیروی بیش از حد می تواند یک فویل نازک را به لرزه درآورد و الگو را تغییر دهد.
- فیلتراسیون ذرات رسوبشده مجدد را در طول دورههای تولید طولانی از منطقه هدف بعدی دور نگه میدارد.
کیفیت لبه به ندرت با یک پارامتر ثابت می شود. این نتیجه ترکیبی از انرژی پالس، همپوشانی، ترتیب اسکن و جریان گاز است.
نقص های رایج و نحوه تشخیص زودهنگام آنها
بیشتر عیوب در شبکه های لیزری به تعداد کمی از علل باز می گردد. تشخیص زودهنگام علائم، اصلاح فرآیند را قبل از تحت تاثیر قرار دادن یک دسته کامل آسانتر میکند.
- سوراخ های نیمه مسدود شده: معمولاً ناشی از رسوب مجدد زباله است. نمونه برداری از نور عبوری مشکل را به سرعت آشکار می کند.
- رانش مخروطی: اغلب به دلیل تغییر تمرکز پس از دویدن طولانی ایجاد می شود. بررسی فوکوس در فواصل زمانی ثابت نمایه را ثابت نگه می دارد.
- فرزهای سمت خروجی: معمولاً به جریان کم گاز یا وسایل فرسوده مرتبط است. بررسی مقطعی علت را تایید می کند.
- قطر پخش شده در صفحه: به طور کلی ناشی از رانش حرارتی است. نمونه برداری در مرکز و لبه ها روند را مشخص می کند.
یک مثال واقعی نشان می دهد که چگونه این چک ها نتیجه می دهند. یک خریدار یک بار گزارش داد که حدود 18 صفحه از هر 1000 صفحه در تست جریان شکست خورده اند. تجزیه و تحلیل علت ریشه ای به یک نازل گاز اشاره کرد که در طول تعویض فیکسچر کمی جابجا شده است. تامین کننده در شروع هر شیفت، یک بررسی هم ترازی اضافه می کرد و در عرض دو هفته میزان خرابی به کمتر از 2 صفحه از هر 1000 رسید.
روش های تایید که اعتماد خریدار را ایجاد می کند
میکروسکوپ نوری و الکترونی
میکروسکوپ نوری برای نمونه برداری معمولی به اندازه کافی سریع است و برای بررسی قطر و پیچ به خوبی کار می کند. میکروسکوپ الکترونی بزرگنمایی بسیار بالاتری ارائه میدهد و ساختار دیوار، لایههای بازسازی شده و ریزترکهایی را که روشهای نوری میتوانند از دست بدهند را نشان میدهد. یک طرح متعادل از بررسی های نوری برای تولید روزانه و تصویربرداری الکترونی برای تجزیه و تحلیل صلاحیت و شکست استفاده می کند.
تست جریان عملکردی و اسپری
دادههای ابعادی ثابت میکند که سوراخها اندازه مناسبی دارند، اما ثابت نمیکند که مش کارایی دارد. تست عملکردی، سرعت جریان، الگوی اسپری و توزیع قطرات را در یک دستگاه ثابت که دستگاه نهایی را تقلید می کند، اندازه گیری می کند. مقایسه این نتایج با گزارش ابعادی نشان میدهد که آیا مشخصات ویژگیهایی را که در استفاده مهم هستند را نشان میدهد یا خیر.
یک گزارش ابعادی نشان میدهد که سوراخها اندازه مناسبی دارند، در حالی که آزمایش اسپری کارکرد مش را ثابت میکند.
انتخاب مواد مش برای اتمیزه کردن مطمئن
انتخاب مواد هم رفتار لیزر و هم عملکرد مش طولانی مدت را شکل می دهد. هر خانواده فلزی به طور متفاوتی به گرما واکنش نشان می دهد و مشخصات خوردگی خاص خود را دارد.
فولاد ضد زنگ آستنیتی مقاومت در برابر خوردگی خوب و رفتار مکانیکی پایدار را ارائه می دهد، که آن را برای دستگاه هایی که با محلول های مبتنی بر آب تماس می گیرند، به گزینه ای رایج تبدیل می کند. دیوارهای سوراخ تمیزی را تشکیل می دهد اما برای محدود کردن لایه های بازسازی شده نیاز به کنترل دقیق حرارت دارد.
آلیاژهای مبتنی بر نیکل ایجاد مقاومت در برابر خستگی قوی تحت ارتعاش مداوم. آنها برای کاربردهای سخت که در آن صفحه باید شکل خود را در طول عمر طولانی حفظ کند، مناسب هستند، اگرچه هزینه بالاتر و پنجره های پردازش باریک تر است.
فویل های پوشش داده شده یک لایه سطحی برای سازگاری شیمیایی یا کنترل خیس شدن اضافه کنید. پوشش باید از پردازش لیزری بدون ترک دوام بیاورد، بنابراین نوع پوشش و پارامترهای لیزر باید با هم واجد شرایط باشند.
ضخامت فویل یکی دیگر از تصمیمات کلیدی است. فویل های نازک تر تمیزتر سوراخ می شوند اما در هنگام جابجایی و نصب راحت تر تغییر شکل می دهند. فویلهای ضخیمتر شکل خود را حفظ میکنند، اما زمان چرخه طولانیتر و کنترل مخروطی دقیقتری دارند. تطبیق ضخامت با پروفیل سوراخ هدف معمولاً مؤثرترین راه برای متعادل کردن تسلیم در برابر زمان چرخه است.
چک لیست منبع یابی برای خریداران
زمانی که خریدار بداند چه سوالاتی را بپرسد، قضاوت در مورد توانایی فنی آسانتر است. چک لیست زیر به تیم های خرید و مهندسی کمک می کند تا تامین کنندگان را بر اساس شواهد به جای ادعاهای بروشور مقایسه کنند.
- حداقل اندازه سوراخ قابل دستیابی را با استفاده از قطعات نمونه، نه تنها با ارقام منتشر شده، تأیید کنید.
- درخواست یک گزارش اندازه گیری که توزیع قطر واقعی در سراسر صفحه را نشان می دهد.
- بپرسید که چگونه تمرکز، جریان گاز، و هم ترازی فیکسچر در طول تولید نظارت می شود.
- مسیر فرآیند، به ویژه تمیز کردن لبه و بازرسی نهایی را مرور کنید.
- قبل از اولین سفارش در مورد طرح نمونه گیری و معیارهای پذیرش به صورت کتبی توافق کنید.
- قبل از انتقال به حجم های انبوه، با یک دسته آزمایشی شروع کنید.
عرضهکنندگانی که هر یک از این نکات را به صورت ساده توضیح میدهند، معمولاً فرآیند منظمتری را انجام میدهند. برای یک مرور فنی از همان فرآیند، موارد مرتبط را مرور کنید میکروویاهای لیزری برای مش اتومایزر صفحه، که محدوده کاری و نحوه اندازه گیری آن را توضیح می دهد.
سوالات متداول
Q1: چه اندازه سوراخ برای مش اتومایزر عملی است؟
بسیاری از طراحی های اتومایزر از سوراخ هایی بین 2 تا 30 میکرومتر استفاده می کنند. بهترین انتخاب به مایع، محدوده قطرات مورد نظر و فرکانس مبدل بستگی دارد، بنابراین قبل از منجمد شدن طرح، هدف باید با یک نمونه تایید شود.
Q2: پردازش لیزر چگونه با اچ شیمیایی برای فویل های نازک مقایسه می شود؟
اچینگ یکنواختی خوبی را در سراسر صفحه ارائه می دهد اما کنترل محدودی بر روی پروفیل های سوراخ جداگانه دارد. پردازش لیزری هر سوراخ را در یک توالی برنامه ریزی شده با کیفیت مخروطی و لبه مشخص تشکیل می دهد، که زمانی اهمیت دارد که خود پروفیل بخشی از مشخصات باشد.
Q3: چگونه می توان هندسه سوراخ را بدون از بین بردن نمونه تأیید کرد؟
میکروسکوپ نوری و نمونه برداری از نور عبوری، قطر، گام و انسداد را بدون برش قطعه بررسی می کند. برای ساختار مخروطی و دیوار، یک قطعه شاهد پردازش شده با همان پارامترها را می توان در حالی که قطعات تولید دست نخورده باقی می ماند، برش داد.
Q4: درخواست نقل قول باید شامل چه اطلاعاتی باشد؟
شامل مواد و ضخامت فویل، نقشه طرح سوراخ، محدوده قطر هدف، نوع پروفیل، اندازه منطقه فعال، انتظارات نمونه برداری، و مقادیر مورد انتظار برای سفارشات خلبانی و عمده باشد. ورودیهای پاک، چرخههای بازبینی را کاهش میدهند و نقل قول را دقیقتر میکنند.
Q5: چرا اولین دسته گاهی اوقات بیشتر طول می کشد؟
دسته اول معمولاً شامل تنظیم پارامتر، تأیید فیکسچر و کالیبراسیون بازرسی است. هنگامی که فرآیند پایدار است، دستههای بعدی سریعتر حرکت میکنند، به همین دلیل است که بسیاری از خریداران اجرای آزمایشی را به عنوان یک مرحله صلاحیت تلقی میکنند.
تبدیل مشخصات به خروجی غبار پایدار
خروجی غبار پایدار مدت ها قبل از مونتاژ دستگاه شروع می شود. با یک هندسه سوراخ به وضوح تعریف شده شروع می شود، یک مسیر فرآیندی که از هر مرحله محافظت می کند، و روش های اندازه گیری که نشان دهنده نحوه استفاده واقعی از مش است. هنگامی که این عناصر در یک ردیف قرار می گیرند، صفحه همان اسپری را از اولین واحد تا آخرین واحد ارائه می دهد.
برای تیم هایی که قصد دارند یک طراحی اتمیزر جدید را داشته باشند، مفیدترین مرحله بعدی یک مشخصات نوشته شده و یک نمونه اجرا است. نمایه سوراخ، مواد و طرح تأیید را با هم کار کنید و از آن استفاده کنید پردازش میکرو سوراخ مرجع مقایسه محدودیت های فرآیند قبل از تعیین اهداف نهایی.
محصولات مرتبط
-

آروماتراپی کننده خشک کننده مه پاش سینی PCB برد USB6V12V24V پنج سر PCB درایور برد 10 هد درایور برد
-

ماسک تنفسی نبولایزر استنشاقی پزشکی نبولایزر نصب شده روی سر PCB Driver B
-

تخته درایور PCB سینی اتومایر توری الکترونیکی قطع سیگار
-

برد درایور برای ساز هلال PCB برد زمان بندی 2/4 ساعت کارکرد 1.5 وات
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizer Nebulizer Medical Nebulizer Mesh Nebulizer التراسونیک 3μm نبولایزر استنشاقی میکرومتخلخل با مصرف انرژی دیسک نبولایز1~1.5W
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizer Nebulizer پزشکی Nebulizer Mesh Nebulizer التراسونیک 3μm دیسک نبولایزر میکرو متخلخل برای نبولایزر استنشاقی
-

M16-110KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizer Nebulizer Medical Nebulizer Mesh Nebulizer التراسونیک 3μm دیسک نبولایزر میکرو متخلخل برای نبولایزر استنشاقی
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizer NebulizerMedical Nebulizer Nebulizer Mesh Nebulizer التراسونیک Tablet3μm سینی نبولایزر استنشاقی میکرو متخلخل بودزونید
- لینکهای سریع
- محصول
- درباره
- برنامه
- اخبار
- تماس بگیرید
- لینکهای محصولات
- اتمایزر پیزو مش پزشکی
- اتمایزر پیزو فیلم پلیمر PI
- اتمایزر پیزو مش بدون سرب KNN
- تراشه صفر کردن مش بدون سرب PI
- میکرو مش پیزو اتمیزر برای بخاری
- اتمایزر پیزو برای فن / رطوبت / زیبایی
- مبدل اتمیزه کننده اولتراسونیک
- اتمایزر پیزو فرکانس بالا اولتراسونیک
- تولید برق/سنسور گرمایش اتمایزر پیزو
- طراحی PCB اتومایر پیزو پزشکی
- فناوری پردازش ریز سوراخ لیزری دقیق
- تماس
-
ساختمان 1، فورچون استار 2، شماره 311 جاده هوانژن شمالی، شهر چانگان، شهر هاینینگ، استان ژجیانگ، چین.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- موبایل


